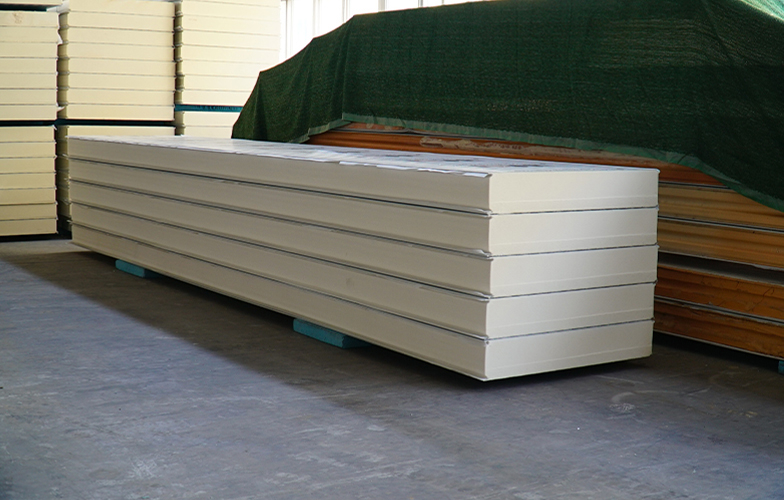
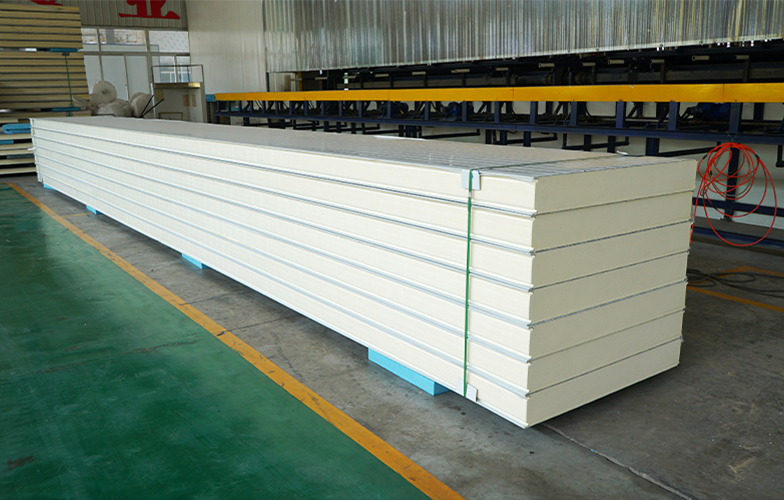
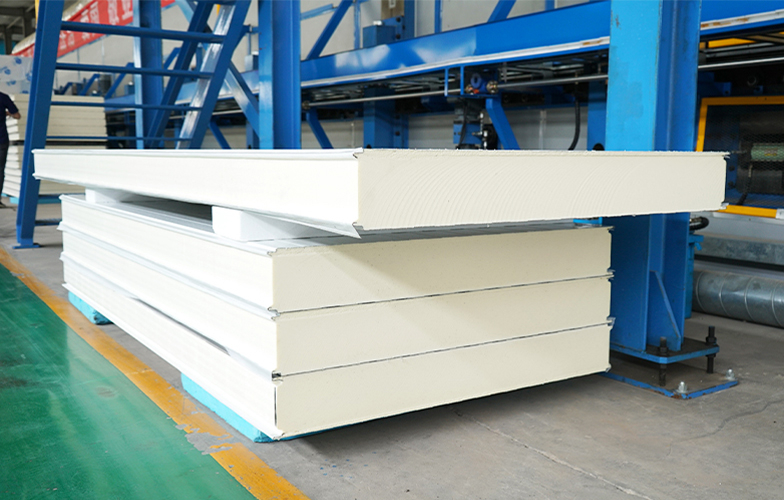
Как сделать каменноватные плиты
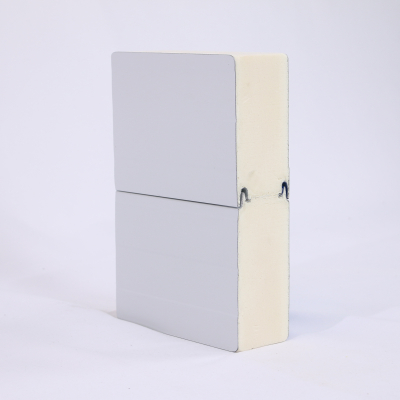
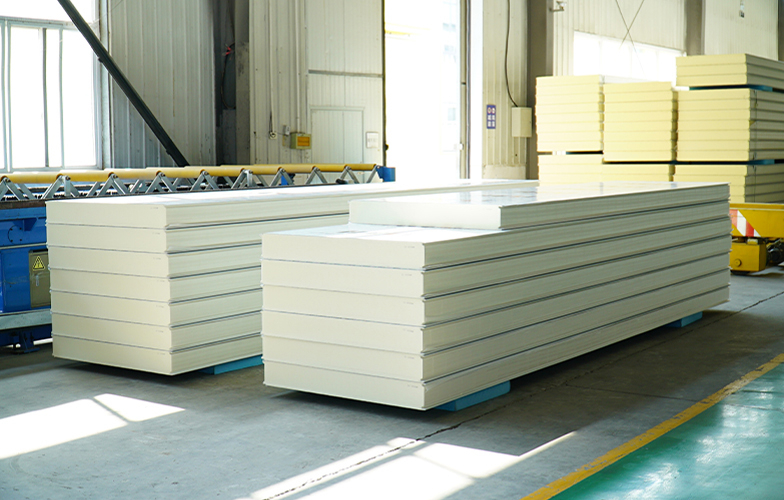
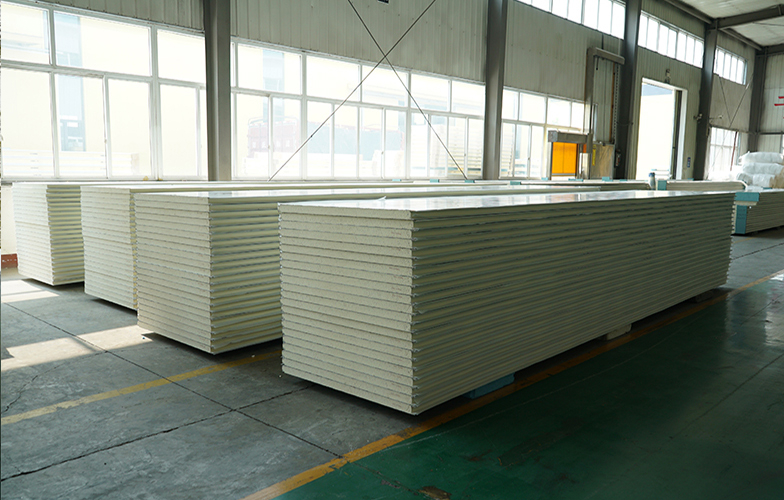
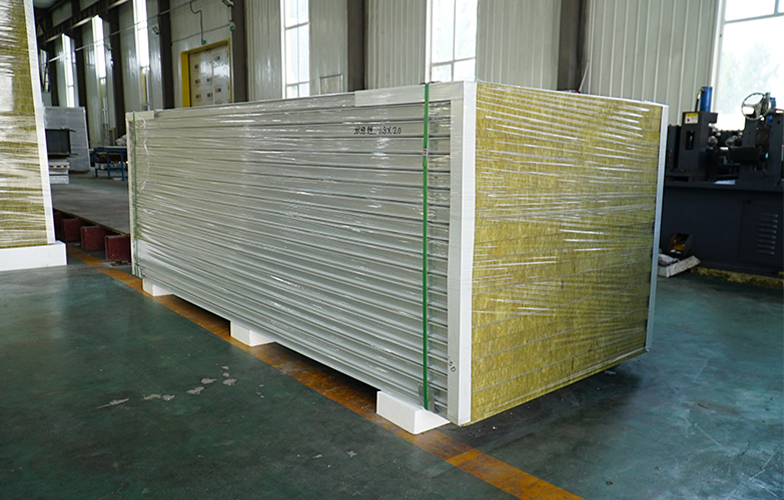
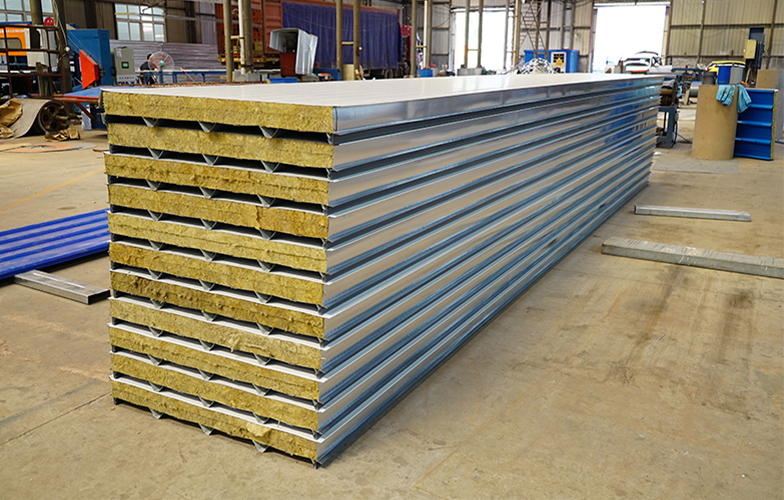
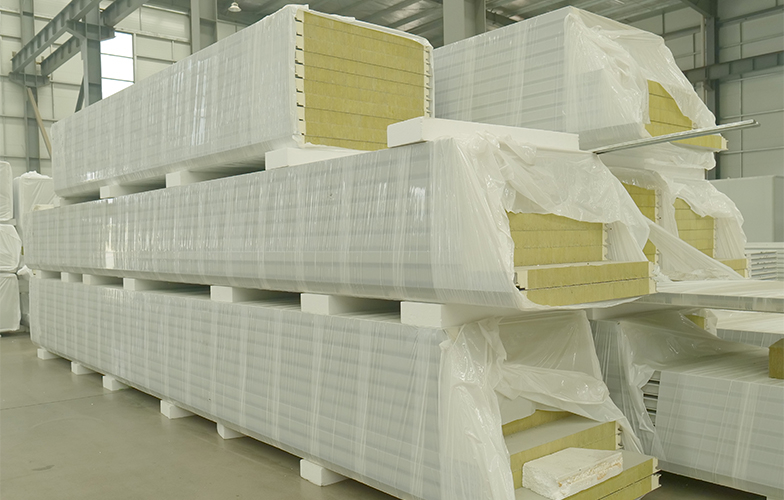
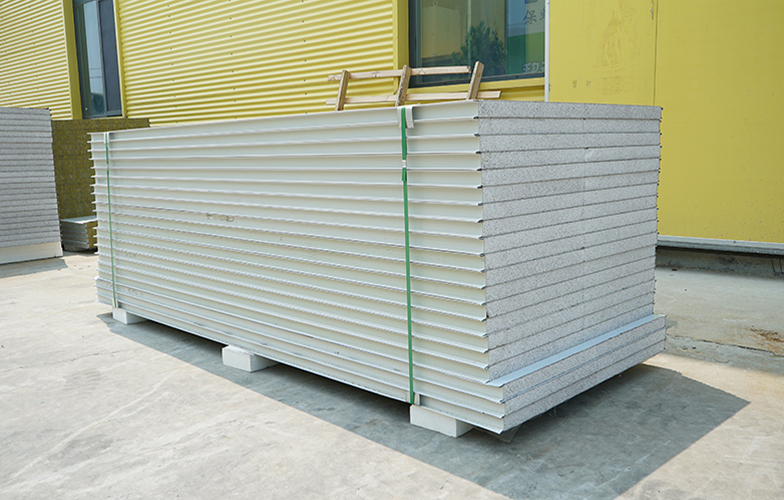
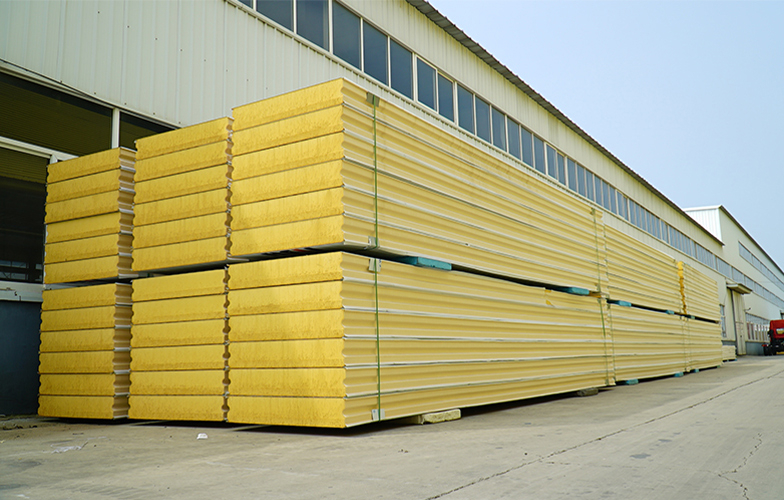
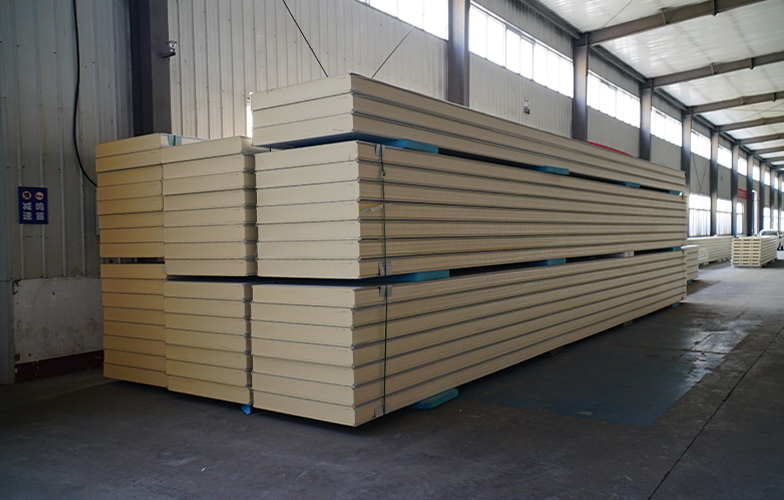
Панели из каменной ваты изготавливаются путем превращения минерального сырья, такого как базальт и другие совместимые минералы, в тонкие каменные волокна, формирования из этих волокон жестких изоляционных плит и скрепления плит между металлическими облицовками. Для сэндвич-панели с каменной ватой процесс включает два связанных этапа: сначала производители изготавливают и отверждают сердечник из каменной ваты; затем они ламинируют сердечник к профилированным стальным листам, формируют соединения, нарезают панели по длине и проверяют готовую сборку.
Результатом является предварительно изготовленная стеновая или кровельная панель с сердечником из минеральной ваты, хорошей теплоизоляцией, высокой звукоизоляцией и негорючим сердечником. Однако класс огнестойкости относится к испытанной сборке панели, а не просто к слову «каменная вата» в коммерческом предложении.
В этом руководстве объясняется, как изготавливаются панели из каменной ваты, почему важны направление волокон и плотность, как проверяется качество и что покупатели должны запрашивать у поставщика, такого как SHANGHE, перед размещением заказа на проект.
Краткий ответ
Типичный процесс производства сэндвич-панелей из каменной ваты включает следующие этапы:
Выбор и дозировка минерального сырья.
Плавление минеральной смеси в высокотемпературной печи.
Волокнообразование расплавленного материала в тонкие минеральные волокна.
Нанесение связующего и гидрофобных добавок при необходимости.
Формование, ориентация и отверждение волокон в жесткие плиты из каменной ваты.
Резка или раскрой плит до требуемой ширины и толщины панели.
Подготовка стальных рулонов и профилирование панелей.
Нанесение клея и размещение сердечника из каменной ваты между облицовками.
Прессование, ламинирование и отверждение композитной панели.
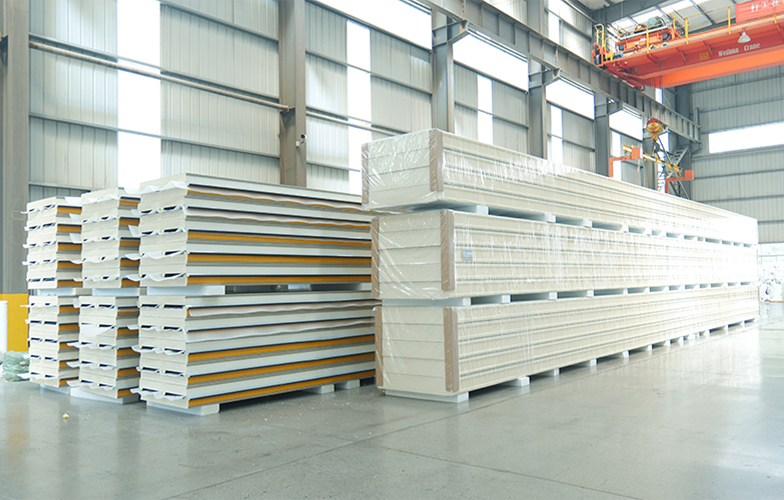
Резка по длине, контроль, упаковка и подготовка к монтажу.
Точное оборудование, состав связующего, плотность, профиль панели и скорость производства зависят от завода и типа продукции. Надёжный поставщик должен уметь объяснить, какие этапы являются непрерывными, какие — периодическими, и какие протоколы испытаний применяются к готовой панели.
Шаг 1: Выбор и подготовка сырья
Каменная вата начинается с минерального сырья. Базальт является распространённым основным материалом, поскольку он обеспечивает минеральный состав, необходимый для образования стабильных волокон при высокой температуре. В зависимости от производственного рецепта производители могут также использовать доломит, другие подходящие минералы и отобранное переработанное минеральное сырьё.
Перед плавлением ингредиенты взвешиваются и смешиваются в соответствии с целевыми свойствами волокна. Рецепт влияет на:
Диаметр волокна и длину волокна
Поведение при плавлении и энергопотребление
Плотность сердцевины и упругость
Теплопроводность
Термостойкость
Потребность в связующем и конечную механическую прочность
Выбор сырья — не единственный фактор качества. Постоянство дозирования не менее важно. Изменения в минеральной смеси могут повлиять на структуру волокна, а плохое хранение может привести к попаданию влаги или загрязнений в процесс.
Шаг 2: Плавление минеральной смеси
Подготовленная минеральная смесь подаётся в печь, где она нагревается до состояния расплавленного минерального расплава. Промышленное производство каменной ваты использует очень высокие температуры; точная температура зависит от конструкции печи и рецептуры сырья.
На этом этапе производитель контролирует:
Стабильность температуры печи
Вязкость расплава
Скорость подачи
Подвод энергии
Содержание шлака или нерасплавленных частиц
Стабильный расплав имеет решающее значение. Если расплав слишком вязкий, волокна могут быть неравномерными или содержать нерасщеплённые частицы. Если процесс не контролируется, полученная вата может различаться по плотности, упругости и теплоизоляционным характеристикам.
Шаг 3: Волокнообразование расплавленного материала
Расплавленный минерал превращается в волокна с помощью системы центрифугирования или волокнообразования. Расплав вытягивается в тонкие нити, создавая ватообразную структуру с множеством воздушных промежутков.
Эти воздушные прослойки уменьшают теплопередачу, а минеральный состав придаёт материалу термостойкость. Оборудование для волокнообразования и контроль процесса влияют на однородность волокнистой сети. Для сердечника сэндвич-панели однородность важна, поскольку сердечник должен обеспечивать как изоляцию, так и поддержку стальных облицовок.
Стадия волокнообразования также является этапом, на котором производители управляют балансом между:
Тонкими волокнами для тепло- и звукоизоляции
Достаточной длиной волокон для механической прочности
Низким содержанием неволокнистых включений
Равномерным распределением по ширине производства
Шаг 4: Добавление связующего и гидрофобной обработки
Свежесформированные минеральные волокна собираются в рыхлый мат. Небольшое количество связующего обычно используется для того, чтобы волокна скреплялись после отверждения. В зависимости от конструкции продукта сердечник также может подвергаться гидрофобной обработке.
Система связующего должна контролироваться тщательно. Слишком малое количество связующего может снизить целостность плиты; избыток органического связующего может повлиять на дым, класс пожарной опасности и выбросы. Это одна из причин, по которой класс пожарной опасности следует привязывать к конкретному продукту и сборке панели, а не предполагать его только на основе названия материала сердцевины.
Для покупателей полезные вопросы включают:
Какова заявленная плотность сердцевины?
Какова заявленная теплопроводность?
Является ли сердцевина гидрофобной или водоотталкивающей?
Какой протокол испытаний охватывает продукт, содержащий связующее?
Охватывает ли класс пожарной опасности только сердцевину или всю готовую панель?
Шаг 5: Формование и отверждение плиты из каменной ваты
Рыхлый волокнистый мат формуется до заданной толщины и плотности, затем проходит через печь отверждения. Тепло активирует связующее и фиксирует волокна в стабильной изоляционной плите.
Процесс отверждения влияет на:
Допуск по толщине
Распределение плотности
Прочность на сжатие
Прочность на растяжение перпендикулярно облицовкам
Стабильность размеров
Прочность соединения при ламинации панелей
Для сэндвич-панелей сердечник должен оставаться стабильным при резке, обработке, склеивании и сжатии. Плита, которая визуально выглядит приемлемо, всё равно может не подойти, если её плотность неравномерна или прочность на растяжение недостаточна для предполагаемой панельной системы.
Шаг 6: Резка и ориентация сердечника для сэндвич-панелей
После отверждения плиты из каменной ваты её разрезают на полосы или плиты в соответствии с шириной производства панелей. Во многих конструкциях структурных сэндвич-панелей элементы сердечника располагают так, чтобы основные волокна шли перпендикулярно металлическим облицовкам. Такое расположение — часто называемое ламельной или ламеллярной ориентацией — помогает улучшить прочностные характеристики сердечника на растяжение между облицовками.
Этот этап важен, потому что каменная вата волокнистая и имеет направленную структуру. Способ резки и ориентации сердечника может влиять на:
Прочность сцепления между сердечником и сталью
Прочность на растяжение по всей панели
Сопротивление расслоению
Стабильность панели при обработке
Поведение конструкции под воздействием ветра или других нагрузок
Поэтому поставщик должен указывать не только «сердечник из каменной ваты», но также плотность сердечника, ориентацию, допуски по толщине и соответствующие механические свойства.
Шаг 7: Подготовка стальных облицовок
Пока подготавливается сердечник, металлические облицовки обрабатываются из стальных рулонов. Сталь обычно оцинкована или покрыта системой антикоррозионной защиты и финишной отделки, выбранной в соответствии с условиями проекта.
Процесс обработки стальных облицовок обычно включает:
Разматывание листа
Очистку или подготовку поверхности при необходимости
Нанесение защитной плёнки или производственной защиты
Профилирование стенового или кровельного профиля
Создание геометрии кромки и стыковочного профиля
Проверка ширины, плоскостности и состояния покрытия
Толщина лицевой облицовки, тип покрытия, профиль и геометрия стыков влияют на атмосферостойкость, несущую способность, внешний вид и огнестойкость. Огнестойкую панель не следует указывать, используя только сертификат на сердечник, если в испытанной сборке использовалась другая толщина облицовки или система покрытия.
Шаг 8: Нанесение клея и укладка сердечника
Профилированные металлические облицовки размещаются на производственной линии, и клей наносится в соответствии с конструкцией панели. Затем подготовленный сердечник из каменной ваты помещается между облицовками.
Клей должен покрывать требуемую площадь склеивания, не оставляя больших пустот или излишних скоплений. Плохое распределение клея может привести к:
Локальному расслоению
Поверхностным волнам
Снижению жесткости панели
Путям проникновения воды в поврежденных местах
Отказу при транспортировке или эксплуатации
Линия также должна контролировать выравнивание сердечника, стальных облицовок и продольных стыков. Небольшие ошибки выравнивания могут стать заметными в виде зазоров или неровных стыков после установки.
Шаг 9: Прессование, ламинирование и отверждение панели
Три слоя сжимаются вместе, чтобы клей соединил сердцевину из каменной ваты со стальными облицовками. В зависимости от оборудования и системы клея панель может проходить через непрерывный двухленточный пресс или пресс периодического действия.
Во время ламинирования производитель контролирует:
Толщина панели
Давление прессования
Скорость линии или время прессования
Условия отверждения клея
Сжатие сердцевины
Выравнивание фасада
Цель — создать стабильную композитную панель, а не три неплотно собранных слоя. Правильно склеенная панель легче транспортируется, монтируется и сохраняет герметичность в стыках.
Шаг 10: Резка, обработка стыков и защита поверхности
После того как композит достигнет необходимой прочности для обработки, панель разрезается до заданной длины. Кромки и профили стыков обрабатываются так, чтобы соседние панели могли сцепляться или соединяться с требуемым герметиком и крепежным устройством.
Типичные операции отделки включают:
Резка панелей до проектной длины
Обрезка открытых участков сердечника
Проверка геометрии соединения шип-паз или скрытого замка
Нанесение защитной пленки на сталь с покрытием
Нанесение этикеток и идентификации партии
Подготовка соответствующих отливов и комплектующих
Комплексное решение для панелей включает не только плоскую панель. Отливы, крепеж, герметики, заглушки и элементы огнезащиты могут определять, будет ли установленная стена работать так, как предусмотрено проектом.
Шаг 11: Контроль качества и испытания
Контроль качества должен осуществляться на протяжении всего производства, а не только на упаковочном участке. Профессиональный завод проверяет как сырье, так и готовую панель.
Типичные проверки в процессе производства включают:
Толщина стали и состояние покрытия
Ширина и длина панели
Толщина и плотность сердечника
Плоскостность и внешний вид
Покрытие клеем
Целостность склеивания
Размеры стыков
Вес панели
Состояние упаковки
В зависимости от рынка и спецификации проекта документация может включать теплопроводность, прочность на сжатие или растяжение, водопоглощение, классификацию по реакции на огонь, результаты испытаний на огнестойкость, акустические данные и информацию о нагрузке/пролёте.
Классификация сердечника из каменной ваты — это не то же самое, что огнестойкость панели
Это различие должно присутствовать в каждом серьёзном обсуждении покупки.
Реакция на огонь описывает, как материал ведёт себя при воздействии огня. Каменная вата выбирается потому, что её минеральный сердечник является негорючим или обладает очень ограниченной горючестью — в зависимости от испытанного продукта и системы классификации.
Огнестойкость описывает, как долго полная сборка стены, кровли или перегородки может сохранять заданные характеристики при воздействии огня. Результат зависит от толщины панели, облицовок, соединений, креплений, опор, проходок и деталей огнезащиты.
Один только основной технический паспорт не может сам по себе доказать, что полная стена имеет класс огнестойкости EI 60 или EI 120. Запросите протокол испытаний, охватывающий точную систему панелей, толщину и конфигурацию монтажа, необходимые для вашего проекта.
Непрерывное и прерывистое производство панелей из каменной ваты
Существует два основных подхода к производству:
Непрерывное производство
На непрерывной линии стальные рулоны, клей, основной материал и прессовое оборудование работают как скоординированный процесс. Этот подход подходит для повторного производства стандартных типов панелей и может обеспечить стабильные размеры при хорошем контроле.
Прерывистое производство
При прерывистом процессе панели собираются и прессуются отдельными партиями или секциями. Это может быть полезно для нестандартных размеров, специальных облицовок, небольших производственных партий или конструкций, требующих более длительного времени прессования и отверждения.
Ни один из методов не является автоматически лучшим для каждого проекта. Покупатели должны оценивать задокументированные свойства готовой панели, качество соединения, допуски, проверенные показатели огнестойкости и способность соблюдать требуемый график поставки.
Типичные параметры материалов и эксплуатационные характеристики
Следующие диапазоны являются общими отраслевыми ориентировочными значениями и не заменяют технический паспорт изделия или протокол испытаний:
| Параметр | Типичная ориентация для сэндвич-панелей из каменной ваты |
| Плотность сердечника | Примерно 80–150 кг/м³, в зависимости от конструкции панели |
| Толщина сердечника | Обычно выбирается в пределах примерно 50–200 мм |
| Теплопроводность | Часто около 0,033–0,045 Вт/(м·К), в зависимости от плотности и метода испытаний |
| Стальная облицовка | Обычно оцинкованная или окрашенная сталь; толщина и покрытие зависят от проекта |
| Использование панелей | Стены, крыши, перегородки, промышленные здания и противопожарные ограждения, если это допускается испытанной системой |
| Ключевой компромисс | Более высокая огнестойкость и акустические характеристики, но больший вес и меньшая изоляция на миллиметр по сравнению с пенными сердечниками |
Фактические значения зависят от состава сердечника, ориентации волокон, спецификации облицовки, клеевой системы, температуры испытания и используемого стандарта измерения.
Как проверить, действительно ли поставщик производит панели из настоящей каменной ваты
Перед запросом коммерческого предложения попросите поставщика предоставить:
Технический паспорт с указанием плотности сердечника, толщины, теплопроводности и механических свойств.
Чёткое описание ориентации сердечника и способа его склеивания с облицовкой.
Классификацию по реакции на огонь для сердечника и, отдельно, для готовой панели, если она доступна.
Отчёт об огнестойкости, если проект требует EI, REI или другого рейтинга, основанного на времени.
Испытанную толщину панели и спецификацию облицовки, чтобы можно было сравнить отчёт с коммерческим предложением.
Образец или фотографию поперечного сечения, показывающую сердечник, профиль стыка и состояние склеивания.
План контроля качества и упаковки для требуемого маршрута перевозки.
Список аксессуаров, включающий отливы, крепежные элементы, герметики и заглушки.
Будьте осторожны, если в предложении указано только «панель из каменной ваты класса A», без указания стандарта испытаний, конструкции панели, плотности, толщины или области действия сертификата.
Часто задаваемые вопросы
Вопрос: Можно ли изготавливать панели из каменной ваты в небольшой мастерской?
Ответ: Производство сердечника из минеральной ваты требует высокотемпературного плавления и оборудования для волокнообразования, нанесения связующего, формования и отверждения. Ламинирование готового сердечника из каменной ваты в сэндвич-панель — это отдельный промышленный процесс, который также требует контролируемого нанесения клея, прессования и контроля качества. Это не безопасный и не надежный процесс для самостоятельного изготовления.
Вопрос: Какое сырье используется для производства каменной ваты?
Ответ: Обычно используется базальт и другие совместимые минеральные материалы. В некоторых производственных рецептурах также используются доломит и отобранное переработанное минеральное сырье. Точная рецептура зависит от производителя, и ее не следует предполагать только по названию продукта.
Вопрос: Почему панели из каменной ваты тяжелее, чем панели из PU или EPS?
A: Каменная вата — это плотный минеральный волокнистый материал, в то время как ПУ и ЭПС — это низкоплотные полимерные пенопласты. Дополнительная масса придает каменной вате более высокие акустические и огнестойкие свойства, но также требует внимания к несущим конструкциям, монтажу и планированию перевозок.
В: Являются ли сэндвич-панели из каменной ваты огнестойкими?
A: Сердечник из минеральной ваты выбирается за его негорючие или ограниченно горючие свойства, но «огнестойкость» не является полной спецификацией. Готовая панель и собранная конструкция должны быть оценены в соответствии с соответствующими стандартами реакции на огонь и огнестойкости.
В: В чем разница между панелями из каменной ваты и минеральной ваты?
A: «Минеральная вата» — это более широкая категория. «Каменная вата» или «базальтовая вата» обычно относится к волокнам, изготовленным из минерального сырья на основе горных пород. Уточните точный материал сердечника, плотность и испытательную документацию в техническом файле поставщика.
В: Сколько времени занимает производство сэндвич-панелей из каменной ваты?
A: Срок поставки зависит от объема заказа, толщины панели, цвета, профиля, производственного графика, комплектующих и подготовки к отгрузке. Поставщик должен подтвердить график производства и упаковки после получения полной спецификации проекта.
Почему стоит заказать панели из каменной ваты у SHANGHE?
SHANGHE — китайский производитель теплоизоляционных сэндвич-панелей и сборных строительных систем, поставляющий панели с сердечником из каменной ваты, PU, PIR и EPS для проектных покупателей. Для проектов с панелями из каменной ваты SHANGHE может помочь скоординировать:
Выбор сердечника на основе требуемой толщины, плотности, акустических целей и противопожарных требований
Индивидуальную настройку панелей, включая стальную облицовку, профиль, тип соединения, длину и цвет
Проверку документации, чтобы в коммерческом предложении были указаны стандарт испытаний и область применения каждого отчета
Комплектующие и упаковку, включая отливы, крепеж, герметики и экспортную упаковку для более тяжелых панелей с минеральным сердечником
Прямое общение с заводом по проекту, охватывающее количество, минимальный объем заказа, график производства и планирование поставок
Запросить коммерческое предложение по проекту: отправьте SHANGHE тип здания, пункт назначения, площадь стен или крыши, толщину панели, требуемый класс огнестойкости, спецификацию стали и количество. Правильная панель должна быть выбрана исходя из требований проекта, а не по общему ярлыку «огнестойкая».